

3M标签面材、离型底材和胶粘剂知识剖析
一张标签要把文字、图案和条码清晰、持久地留在产品上,需要同时选好面材、胶粘剂和离型底材。面材决定外观、印刷路线与环境耐受基础,胶层决定与被贴物的结合,离型底材支持印刷、模切、排废和贴标。把三者与表面涂层配合起来,才能将材料特性转化为稳定的标签成品。
标签材料选型涉及15类面材、7类离型底材与17项胶系。表格提供材料类别间的比较,选型时再按完整产品型号、印刷方式、贴标温度、使用环境和加工设备确定组合。
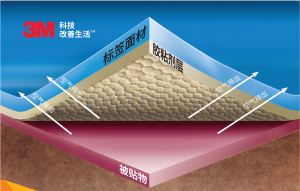
标签材料的四层结构,各层负责什么?
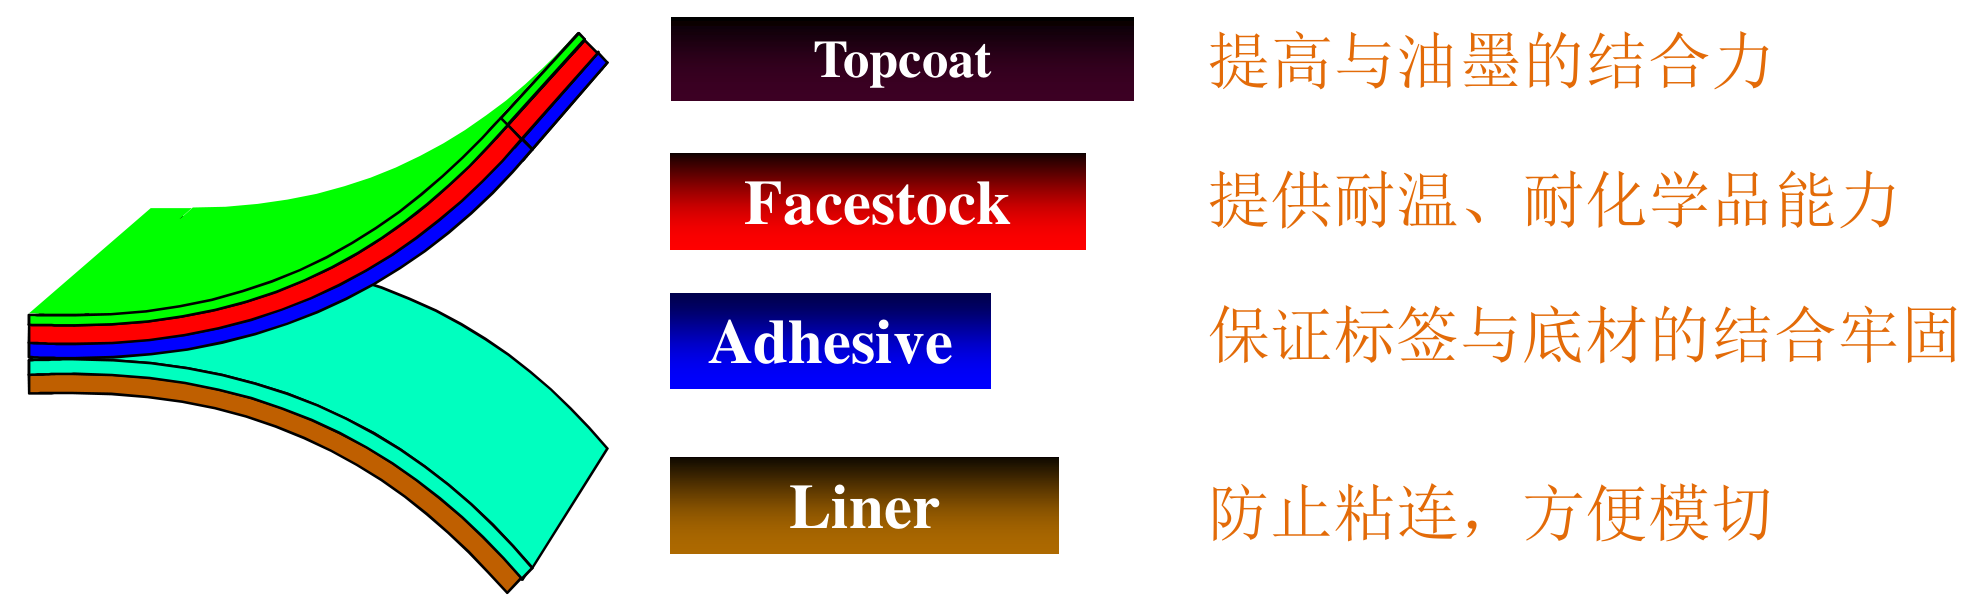
| 层次 | 作用 | 选型重点 |
|---|---|---|
| 表面涂层 Topcoat | 提高油墨或碳带图像与标签表面的结合,改善耐磨和外观 | 印刷或打印方法、油墨、碳带、碳粉与设备 |
| 面材 Facestock | 承载信息,提供外观、强度、柔顺性及耐温、耐化学品基础 | 颜色、形状、厚度、温度、化学介质、潮湿与户外环境 |
| 胶粘剂 Adhesive | 把标签与被贴物连接起来 | 表面材质及涂层、粗糙度、施工温度、初始与最终粘性 |
| 离型底材 Liner | 保护胶面,防止粘连,支撑印刷、模切和贴标 | 平整度、均匀性、透光性、模切支撑、剥离及设备检测 |
离型底材在贴标时被剥离,面材、图像与胶层留在被贴物上。加工用的底材与最终被贴物承担不同作用:前者影响走料、排废和剥离,后者决定胶层能否建立良好结合。
15类面材:从印刷路线、外观到环境适应性
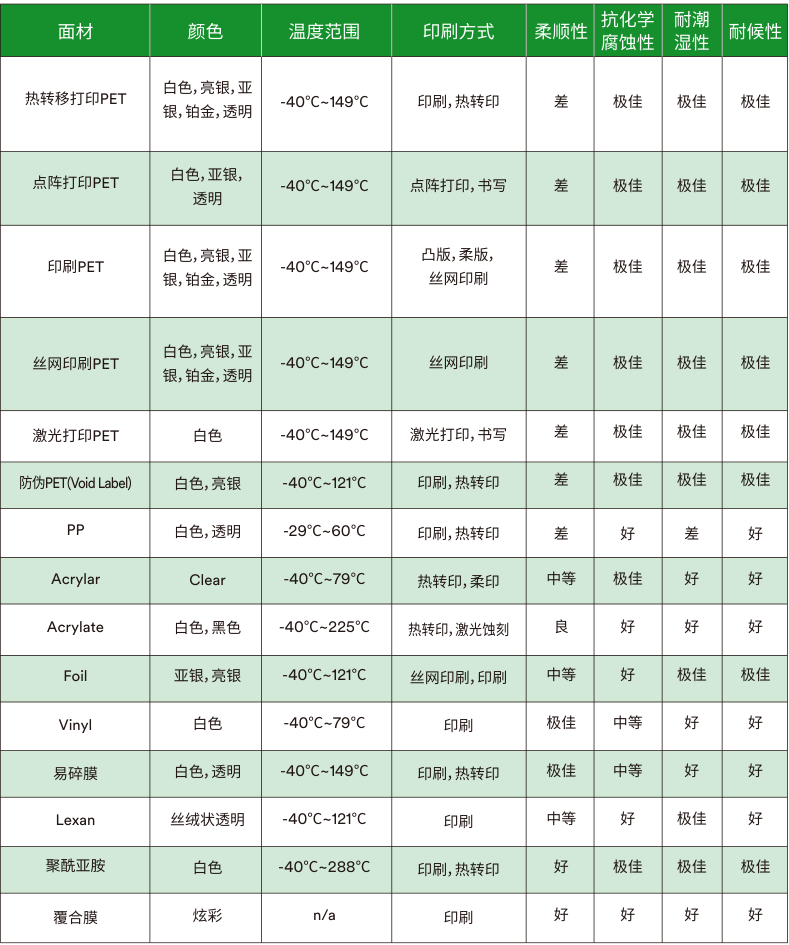
同样以PET薄膜为基础,热转移打印、点阵打印、常规印刷、丝网印刷和激光打印所要求的表面处理也不同。先确定图像制作方法,再比较温度、柔顺性、耐化学品、耐潮湿与耐候性能,可更快缩小候选范围。
| 面材 | 颜色/外观 | 温度范围 | 印刷方式 | 柔顺性 | 抗化学腐蚀性 | 耐潮湿性 | 耐候性 |
|---|---|---|---|---|---|---|---|
| 热转移打印PET | 白色、亮银、哑银、铂金、透明 | -40~149℃ | 印刷、热转印 | 差 | 极佳 | 极佳 | 极佳 |
| 点阵打印PET | 白色、哑银、透明 | -40~149℃ | 点阵打印、书写 | 差 | 极佳 | 极佳 | 极佳 |
| 印刷PET | 白色、亮银、哑银、铂金、透明 | -40~149℃ | 凸版、柔版、丝网印刷 | 差 | 极佳 | 极佳 | 极佳 |
| 丝网印刷PET | 白色、亮银、哑银、铂金、透明 | -40~149℃ | 丝网印刷 | 差 | 极佳 | 极佳 | 极佳 |
| 激光打印PET | 白色 | -40~149℃ | 激光打印、书写 | 差 | 极佳 | 极佳 | 极佳 |
| 防伪PET(Void Label) | 白色、亮银 | -40~121℃ | 印刷、热转印 | 差 | 极佳 | 极佳 | 极佳 |
| PP | 白色、透明 | -29~60℃ | 印刷、热转印 | 差 | 好 | 差 | 好 |
| Acrylar | 透明 | -40~79℃ | 热转印、柔印 | 中等 | 极佳 | 好 | 好 |
| Acrylate | 白色、黑色 | -40~225℃ | 热转印、激光蚀刻 | 良 | 好 | 好 | 好 |
| Foil | 哑银、亮银 | -40~121℃ | 丝网印刷、印刷 | 中等 | 好 | 极佳 | 极佳 |
| Vinyl | 白色 | -40~79℃ | 印刷 | 极佳 | 中等 | 好 | 好 |
| 易碎膜 | 白色、透明 | -40~149℃ | 印刷、热转印 | 极佳 | 中等 | 好 | 好 |
| Lexan | 丝绒状透明 | -40~121℃ | 印刷 | 中等 | 好 | 极佳 | 好 |
| 聚酰亚胺 | 白色 | -40~288℃ | 印刷、热转印 | 好 | 极佳 | 极佳 | 极佳 |
| 覆合膜 | 炫彩 | n/a | 印刷 | 好 | 好 | 好 | 好 |
表内温度与定性等级按材料类别列示。“n/a”表示表格没有给出温度数值。选定面材后,将胶层、涂层、油墨或碳带一并放到目标环境中检查,使材料耐受与图像可读性保持一致。
PET、透明膜与特殊面材,各有侧重点
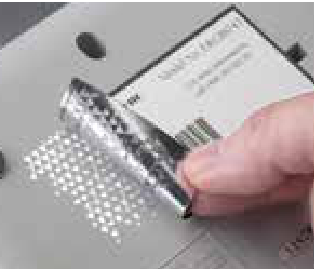
热转移打印PET和印刷PET都包含白色、银色、铂金与透明等外观;点阵打印PET另列书写用途,激光打印PET列白色及书写用途。防伪PET侧重揭除后留下VOID信息,易碎膜侧重揭除时破坏面材。Acrylar列透明外观及热转印、柔印;Acrylate列白色、黑色及热转印、激光蚀刻。铝箔、Vinyl、Lexan、聚酰亚胺和覆合膜,则提供不同外观、柔顺性和环境组合。
激光碳粉打印是将图像固定在材料表面,激光蚀刻则利用材料结构形成标记。两条路线应分别选择相应面材;热转印也要把面材表面处理与碳带匹配起来。
柔顺性、化学品、潮湿与耐候性要分别比较
柔顺性描述材料随形贴合的能力。小直径曲面还要同时考虑面材厚度、标签尺寸、胶层和边缘回弹。化学品接触应说明介质、浓度和接触时间;潮湿关注水分作用;耐候性关注户外光照、湿热与长期环境。把这些条件分别列出,比只写“防水耐高温”更便于选材。
7类离型底材:让印刷、模切和自动贴标顺畅衔接
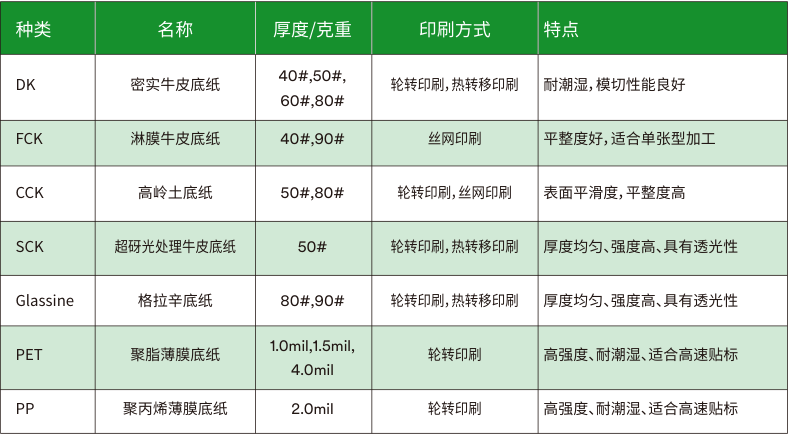
离型底材包含纸基与薄膜基两类。“离型纸”经常作为泛称,但PET和PP在这里是底膜,并不是上面的标签面材。选择底材时,先确定卷对卷或单张加工,再考虑印刷、模切、排废和剥离速度。
| 代号 | 名称 | 厚度/纸规格 | 印刷方式 | 特点 |
|---|---|---|---|---|
| DK | 密实牛皮底纸 | 40#、50#、60#、80# | 轮转印刷、热转移印刷 | 耐潮湿、模切性能良好 |
| FCK | 淋膜牛皮底纸 | 40#、90# | 丝网印刷 | 平整度好、适合单张型加工 |
| CCK | 高岭土底纸 | 50#、80# | 轮转印刷、丝网印刷 | 表面平滑度、平整度高 |
| SCK | 超砑光处理牛皮底纸 | 50# | 轮转印刷、热转移印刷 | 厚度均匀、强度高、具有透光性 |
| Glassine | 格拉辛底纸 | 80#、90# | 轮转印刷、热转移印刷 | 厚度均匀、强度高、具有透光性 |
| PET | 聚酯薄膜底纸 | 1.0mil、1.5mil、4.0mil | 轮转印刷 | 高强度、耐潮湿、适合高速贴标 |
| PP | 聚丙烯薄膜底纸 | 2.0mil | 轮转印刷 | 高强度、耐潮湿、适合高速贴标 |
根据加工流程选择底纸或底膜
DK侧重模切加工;FCK的平整度适合单张丝网印刷;CCK侧重表面平滑和平整;SCK与Glassine具有均匀厚度、强度和透光性,便于与走料和检测配合。PET、PP底膜的耐潮湿、高强度和高速贴标特点,适合对连续剥离稳定性有要求的加工路线。
纸基的湿度稳定性要结合实际淋膜或涂布结构选择。薄膜底材在高速剥离时同时管理静电,并检查刀深、伤底、排废断裂和设备检测。“#”属于纸规格标记,mil属于厚度单位;加工规格确认时保留这些单位,并在具体规格中确认计量基准。
先理解表面能,再选择标签胶粘剂
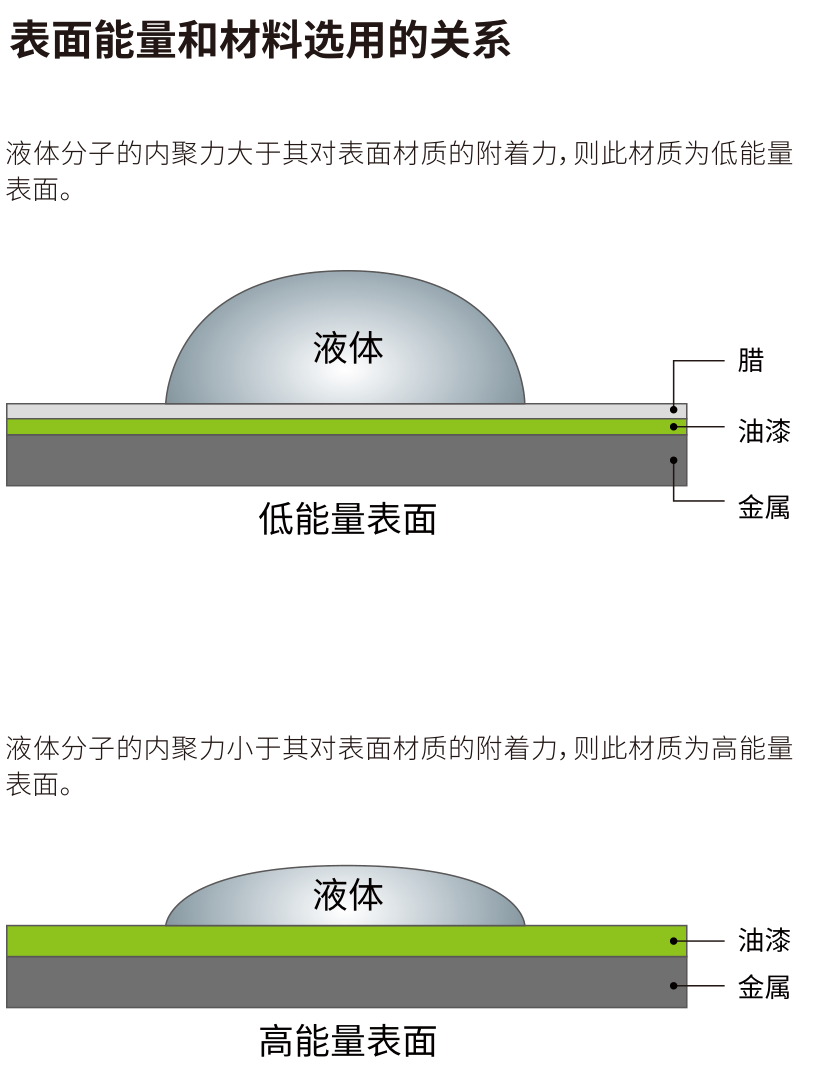
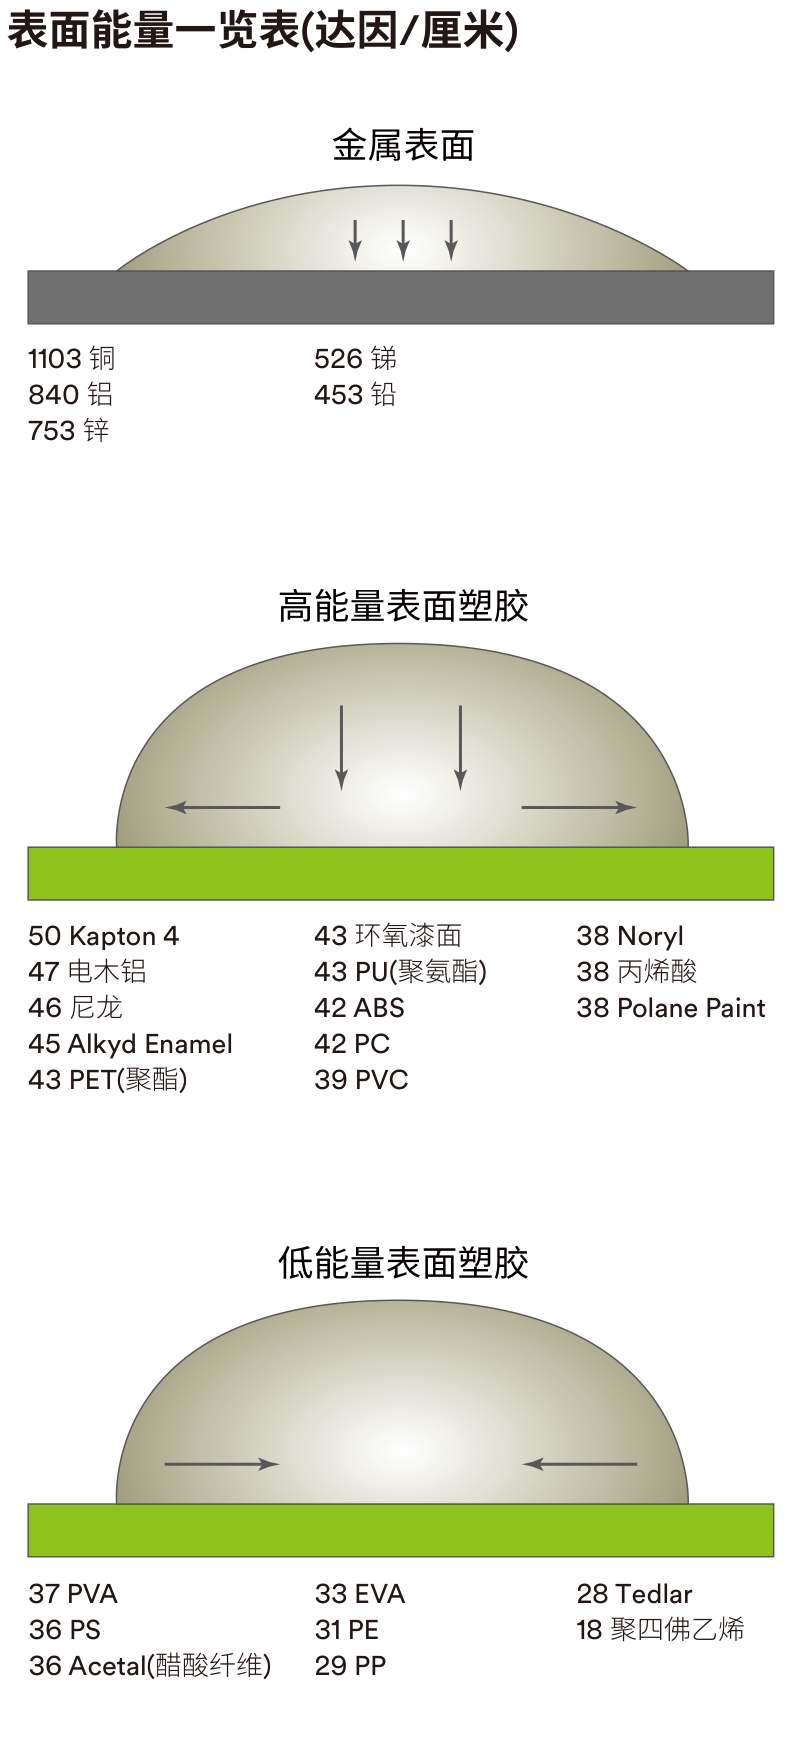
胶粘剂需要与表面充分接触,才能建立结合。液体在表面铺展的形态,可以帮助理解润湿:较容易铺展的表面通常更有利于接触,较难铺展的表面则需要针对性的胶粘剂。即使被贴物是金属,表面的油漆、蜡或污染也会改变真正与胶层接触的那一层。
17项胶系:按用途、温度、粘性和耐受性能配合选择
胶系编号不是粘性排名。材料知识表按高温、强粘、特殊用途、可移除以及PVC和轮胎贴合等方向介绍胶系;性能表再比较温度、初始与最终粘性、加工、表面能与环境耐受。把用途与性能一起看,才能找到适合的候选结构。
| 用途分类 | 胶系 | 特点与用途 |
|---|---|---|
| 高温 | CSA3100 | 耐热性能方向突出,适合以热环境为主要选型条件的材料结构 |
| 强粘 | 300 | 初始粘性好,适用于高能、低能及不平滑表面 |
| 强粘 | 310 | 防溢胶,配合热转移及激光打印加工;打印适配同步选择面材涂层 |
| 强粘 | CSA354 | 通用性强粘、低溢胶 |
| 强粘 | 350 | 对轻度油性、粉末喷涂及低表面能表面有较强结合方向 |
| 强粘 | P1400 | 高性能增强型,面材适应性广,面向户内、户外使用 |
| 强粘 | P1480 | 初始及最终粘性突出,适合粗糙、粉末喷涂表面,典型应用为汽车蓄电池表面 |
| 强粘 | P1650 | 面向恶劣环境,耐化学品、潮湿和热,应用涉及汽车及工业溶剂接触 |
| 特殊用途 | 320 | 韧性与边角防翘方向,适合小直径及弯曲表面 |
| 特殊用途 | 400 | 低温、耐候与抗黄变方向 |
| 特殊用途 | F2210 | 低温贴标,表中施工温度为−18℃ |
| 特殊用途 | P2000FR | 阻燃型永久性胶粘剂方向 |
| 可移除 | 1000 | 多种面材的干净移除与反复粘贴方向 |
| 可移除 | R3500 | 良好初始粘性、干净移除,部分表面可重复粘贴 |
| 可移除 | Remowable | 高透明度、从多种基材干净移除方向 |
| PVC贴合 | 500 | 用于PVC表面贴合 |
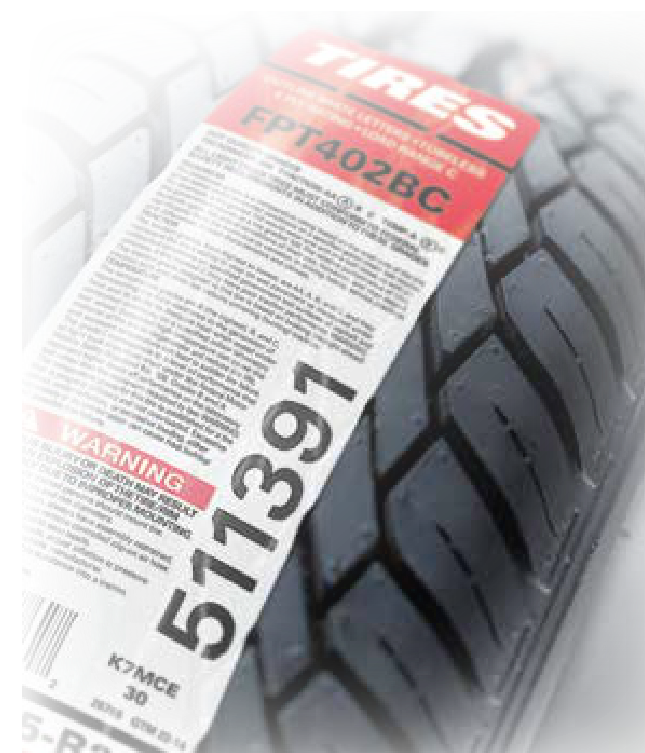
| 轮胎贴合 | G1120 | 高初始粘性,适合轮胎等不平整表面,抗橡胶渗出 |

施工温度与使用温度分别确定
“贴标”描述施工温度,“使用最低”和“使用最高”描述贴合后的温度字段。先让施工条件满足贴标要求,再根据运行环境、持续时间和温度变化确定完整型号。CSA3100与350的最高使用温度按具体型号技术条件选取;典型产品示例帮助建立胶系与标签产品的联系,材料结构按完整型号确认。
| 性能表胶系 | 典型产品示例 | 贴标 | 使用最低 | 使用最高 |
|---|---|---|---|---|
| CSA3100 | 57812 | 10 | -40 | 按具体型号技术条件选取 |
| 300 | 7880 | 10 | -40 | 149 |
| 310 | 7816 | 10 | -40 | 149 |
| CSA354 | 57816 | 10 | -40 | 149 |
| 350 | 7871 | 10 | -40 | 按具体型号技术条件选取 |
| P1400 | OFM03402 | 4 | -28 | 150 |
| P1480 | FP020002 | 4 | -40 | 105 |
| P1650 | FMOG3202 | 4 | -60 | 150 |
| 320 | 3690E | 10 | -51 | 150 |
| 400 | 7331FL | 10 | -51 | 149 |
| F2210 | FP0161102 | -18 | -29 | 149 |
| P2000FR | 7203 | 5 | -29 | 150 |
| 1000 | 7113 | -15 | -29 | 121 |
| R3500 | FM0186N | 5 | -29 | 60 |
| Acrylic | 76991 | 10 | -40 | 85 |
| 500 | 7600 | 10 | -40 | 79 |
| G1120 | FPT402BC | 4 | -29 | 60 |
初始粘性、最终粘性和加工性能共同影响选型
初始粘性关系到刚贴上的定位与结合,最终粘性关系到贴合后建立的结合,加工性能关系到材料在加工流程中的表现。分别检查三个字段,可避免只追求“刚贴上很粘”而忽略后续边缘稳定性或加工要求。
| 性能表胶系 | 初始粘性 | 最终粘性 | 加工性能 |
|---|---|---|---|
| CSA3100 | 中等 | 极佳 | 极佳 |
| 300 | 极佳 | 好 | 好 |
| 310 | 好 | 好 | 中等 |
| CSA354 | 好 | 好 | 中等 |
| 350 | 好 | 极佳 | 好 |
| P1400 | 好 | 好 | 好 |
| P1480 | 好 | 极佳 | 中等 |
| P1650 | 好 | 好 | 中等 |
| 320 | 好 | 好 | 好 |
| 400 | 好 | 好 | 好 |
| F2210 | 中等 | 中等 | 良 |
| P2000FR | 好 | 好 | 好 |
| 1000 | 差 | 差 | 好 |
| R3500 | 中等 | 中等 | 好 |
| Acrylic | N/A | 好 | 好 |
| 500 | N/A | 好 | 中等 |
| G1120 | 好 | 极佳 | 差 |
“极佳、好、良、中等、差”表示相应性能的定性等级;N/A表示该格未给出对应等级。把定性比较转成样品检查时,记录贴合后的放置时间、剥离方向和加工设备条件。
表面能适配与环境耐受,各列回答不同问题
| 性能表胶系 | 低表面能 | 高表面能 | 化学品 | 紫外线 | 潮湿 |
|---|---|---|---|---|---|
| CSA3100 | — | x | 极佳 | 极佳 | 极佳 |
| 300 | x | x | 好 | 好 | 好 |
| 310 | x | x | 好 | 好 | 好 |
| CSA354 | x | x | 好 | 中等 | 好 |
| 350 | x | x | 好 | 好 | 极佳 |
| P1400 | x | x | 好 | 极佳 | 极佳 |
| P1480 | x | x | 好 | 中等 | 好 |
| P1650 | x | x | 好 | 中等 | 好 |
| 320 | x | x | 好 | 好 | 好 |
| 400 | — | x | 好 | 极佳 | 好 |
| F2210 | x | — | 差 | 中等 | 差 |
| P2000FR | x | x | 好 | 好 | 好 |
| 1000 | — | — | 差 | 中等 | 差 |
| R3500 | x | x | 中等 | 好 | 中等 |
| Acrylic | x | x | 好 | 好 | 好 |
| 500 | x | x | 好 | 极佳 | 极佳 |
| G1120 | x | x | 中等 | 中等 | 中等 |
x表示表格对该表面能方向作了标记,—表示该格留空。化学品、紫外线和潮湿等级分别比较。可移除用途中的Remowable和性能比较中的Acrylic,在产品匹配时分别按完整型号和材料结构确认。
把胶系落到完整的标签结构
同一胶系可以与不同面材、胶层厚度、涂层和离型底材组合。310的防溢胶用于加工配合,打印质量由面材涂层、碳带或碳粉与设备共同完成;P2000FR的阻燃方向在需要认可时,应核对完整产品、印刷体系、被贴物和使用范围。可移除材料则把停留时间、移除温度、重复粘贴次数及残胶要求一并列入试样条件。
从材料比较走向实际标签:一套打样条件
- 被贴物:提供材质、表面涂层、粗糙度、曲率及真实样件,记录表面的清洁状态。
- 使用环境:说明最低、最高及峰值温度和持续时间,列出室内外、潮湿、液体接触与摩擦条件。
- 图像制作:确定印刷工艺、设备、油墨、碳带或碳粉,写清条码、文字和图案的识读要求。
- 加工流程:确定卷材或单张、模切、排废、自动贴标和检测方式,匹配离型底材类型与规格。
- 试样检查:检查图像附着与可读性、模切完整性、剥离走料、初始及放置后的结合,观察环境作用后的边缘和图像。
- 定型文件:固定完整材料型号、后缀、面材与胶层结构和技术条件;有认可要求时同步确认适用范围。
面材、离型底材与胶系常见问题
同样是PET,怎样确定打印材料?
先区分热转印、点阵、印刷、丝网印刷和激光打印路线,再匹配表面处理与图像体系,检查附着、耐磨与识读。
把纸底材换为PET底膜,需要重新调试哪些项目?
重新检查模切刀深、伤底、排废、剥离、静电与检测,利用底膜的厚度稳定性与强度匹配加工速度。
曲面容易翘边,应该只换胶吗?
把面材柔顺性、厚度、标签尺寸、曲率和胶层一起比较。320的边角防翘方向提供候选线索,再用真实曲面样件确认贴合。
怎样确认高温或可移除标签?
高温材料按完整型号及温度持续时间核技术条件;可移除材料按表面、停留时间和移除条件试样,同时检查残胶、图像及被贴表面。
向标签标识网咨询时,提供哪些信息?
提供被贴样件、标签尺寸、印刷方式、环境条件与加工设备,标签标识网可据此整理面材、底材和胶系候选组合,并安排对应的打样检查项目。先把实际条件说清,再确定材料型号,能让选型与加工衔接得更顺畅。
资料来源:3M《标签产品手册》;标签结构图参考3M《标签介绍》。